HJEM / Nyheder / Hårdmetal slibebånd: Sådan vælger du korn, bagside og applikationer, der holder
Nyheder
Hårdmetal slibebånd: Sådan vælger du korn, bagside og applikationer, der holder
En møbelbutik, der kørte en bred båndsliber på eg-, ahorn- og akrylpaneler, bemærkede, at dens standardbælte af aluminiumoxid efterlod brændemærker på akrylen og blev hurtigt fyldt op på harpiks-tung eg. Efter at have testet et siliciumcarbidbælte på samme maskine, forblev overfladen køligere, og ridsemønstret forsvandt i én omgang. Den erfaring er fælles: hårdmetal slibebånd er ikke en erstatning for hvert slibemiddel, men de løser en bestemt gruppe af problemer, som de fleste butikker i sidste ende møder.
Hvad hårdmetal slibebånd gør bedre
Start med den praktiske konklusion: Vælg et hårdmetal slibebånd, når varmeopbygning, belastning og overfladekonsistens er dine største bekymringer. Siliciumcarbid har skarpere kanter og et højere hårdhedsindeks end aluminiumoxid, hvilket lader det skære skøre belægninger, bløde metaller og glasfiber uden at generere så meget friktionsvarme.
Hårdmetal remme indeholder også korn, der brækker mere aggressivt end konventionel aluminiumoxid. I stedet for at glasere over, bryder krystallerne væk i små stykker og blotter friske skær. Den opførsel giver bæltet en længere levetid, hvor klæbrige harpikser, malingslag og ikke-jernholdige metaller hurtigt blænder almindelige slibemidler.
Hvor mineralet gør forskellen
Hårdttræ og harpiksholdigt blødt træ: hårdmetal forbliver åbent og skærer rent.
Malede og belagte overflader: hårdmetal fjerner belægningen uden at smelte den.
Kompositter og glasfiber: hårdmetal modstår belastning fra støv og harpiks.
Bløde metaller som aluminium og messing: Carbid efterlader en lys overflade med lav varme.
Figur 1. Relativt hårdhedsindeks for almindelige slibekorn
Hårdhedsskemaet giver en hurtig grund til, hvorfor siliciumcarbid fortjener en separat plads i sliberummet. Siliciumcarbid sidder nær toppen af hårdhedsskalaen, så det skærer gennem skøre belægninger og blødere metaller mere aggressivt end mange standardkorn. Aluminiumoxid er stadig hårdt nok til generel slibefjernelse på træ og stål, men det sløver hurtigere, når emnet er hårdt eller belagt. Zirconia aluminiumoxid er valgt mindre for hårdhed og mere for selvskærpende adfærd under pres. Keramiske korn er konstrueret til at forblive kølige og bryde i kontrollerede faser. I praksis betyder det, at hårdmetalremme ikke er det universelle svar, men de er det stærkeste valg til varmefølsomme materialer og afsluttende efterbehandlingsforløb.
Kornudvælgelse: Start fra den overflade, du har
Kornnummeret er den første valgbeslutning. Vælg et så groft bånd, som startfladen tillader, fordi grove bånd fjerner lager hurtigere og koster mindre pr. kvadratmeter slibearbejde. Gå derefter gennem en sekvens af finere gryn lige nok til at fjerne de tidligere ridser.
Typiske hårdmetalbæltekorn varierer efter emnekategori
Kornområde
Typisk arbejde
Forventet resultat
P36 til P60
Fjernelse af tungt materiale, ru formning, fjernelse af maling
Hurtig klipning med synlige ridser
P80 til P120
Mellemudjævning efter groft arbejde
Ensartet mat overflade, kun lette ridser
P150 til P220
Afsluttende efterbehandling før coating eller montage
Glat overflade klar til sealer eller maling
P240 og derover
Fin finish på plastik, kompositter og bløde metaller
Lav glans finish med minimalt snit
Figur 2. Typisk overfladeruhed efter kornstørrelse
Overfladeruhedsværdierne i diagrammet følger en klar tendens: Større korntal giver glattere overflader og fjerner mindre materiale. Et P80-bælte efterlader synlige ridser omkring 35 mikron dybe, hvilket er acceptabelt til stripning eller ru formning. Et P120-bånd bringer ruheden ned til omkring 18 mikron, og mange slibningsfejl sker, fordi operatører springer dette mellemtrin over for tidligt. Et P180 bælte på 9 mikron er glat nok til primer på de fleste træsorter og kompositter. Springet fra P120 til P220 er mindre, hvorfor det at bruge tid i P150- og P180-serien normalt forbedrer den endelige finish mere end at købe et finere slutbælte. Dette skema er en vejledning, ikke en garanti, fordi faktiske aflæsninger afhænger af båndhastighed, tryk og arbejdsemnets hårdhed.
Materialefjernelse versus forfining
Den samme kornprogression ændrer også skærehastigheden. Grove bælter er ikke bare mere aggressive; de er også den mest økonomiske måde at fjerne materiale på, før overfladen er klar til finere arbejde.
Figur 3. Relativ materialefjernelseshastighed ved hvert korntrin
Linjediagrammet viser, hvordan fjernelsesraten falder, når du bevæger dig gennem en progressiv kornsekvens. Et groft P60-bælte fjerner meget materiale, men efterlader dybe ridser, som er dyre at fjerne i senere trin. Flytning til P100 skærer langsommere og begynder at producere en acceptabel mellemflade. Når målet er en raffineret finish, fjerner P150 og P180 meget lidt materiale, og deres hovedopgave er at udjævne tidligere ridser. Det største tab af skærehastighed sker mellem P60 og P100, så den mest effektive proces starter så groft, som den eksisterende overflade tillader, og bruger kun de nødvendige mellemkorn. Hårdmetal remme er mest økonomiske, når du tilpasser denne kurve til den faktiske tilstand af emnet.
Baggrundsvægt og belægning betyder så meget som grus
Konklusion først: bagsiden styrer, hvor længe bæltet holder, og hvordan bæltet føles på et kontakthjul. Bælter med stofrygge håndterer aggressivt tryk og høje kornbelastninger. Papir- og filmbagsider giver finere finish og følger buede overflader tættere, men de slides hurtigere, hvis de skubbes for hårdt.
Åben pels versus lukket pels er den næste faktor. Lukkede frakkebælter dækker hele overfladen med korn; de skærer hurtigt, men læsser hurtigt. Åbne frakkebælter efterlader huller mellem kornene, hvilket giver affald et sted at undslippe og fungerer godt på melamin, råt træ og maling.
Til efterbehandling af metal og plast reducerer et stearatbelagt hårdmetalbælte tilstopning og efterlader en renere overflade. Stearat fungerer som et tørt smøremiddel, der forhindrer båndet i at smøre smeltet bindemiddel ud over emnet. Operatører, der kører et lukket frakkebælte på aluminium, ser ofte belastning i de første par minutter; det samme job med et åbent stearatbælte løber meget længere.
Karbid kontra andre almindelige slibende mineraler
I en blandet butik har hvert slibemineral en rolle. Aluminiumoxid er den generelle standard for spåntagning af træ og stål. Zirconia aluminiumoxid klarer sig bedst under højt tryk, og hvor varmebestandigheden betyder noget. Keramiske korn forbliver skarpe til tung slibning, men koster mere. Siliciumcarbid er den efterbehandling og varmefølsomme specialist.
Almindelige slibende mineraler og deres typiske stærke punkt
Mineralsk
Hovedstyrke
Bedste situation
Aluminiumoxid
Omkostningseffektivitet og holdbarhed
Hverdagsslibning af træ og metal
Siliciumcarbid
Skarphed og lav varme
Finish, belægninger, plast, blødt metal
Zirconia aluminiumoxid
Varmemodstand under tryk
Kraftig slibning på rustfri og høj nikkellegeringer
Keramisk korn
Kontrolleret selvslibning
Højtryksslibning med lav forbrændingsrisiko
Figur 4. Præstationssammenligning på tværs af fem praktiske kriterier
Radardiagrammet opsummerer, hvordan tre almindelige slibende mineraler sammenlignes på tværs af fem praktiske kriterier. Siliciumcarbid viser den mest afbalancerede ydeevne med hensyn til skarphed, hårdhed og finishkvalitet, med omkostningseffektivitet som det svageste punkt. Aluminiumoxid sporer lidt i skarphed og finishkvalitet, men vinder klart på omkostningerne, hvorfor det forbliver standardslibemidlet til daglig træbearbejdning. Zirkoniumoxidaluminiumoxid bliver interessant, når trykket er højt, og varmebestandigheden betyder noget, fordi det er konstrueret til at fortsætte med at skære under tunge belastninger. De overlappende polygoner viser, at intet enkelt mineral vinder hver kategori, så en produktionsbutik har normalt brug for mere end én båndtype. At matche mineralet til arbejdsemnet forhindrer spildt arbejdskraft og unødvendige indkøb af slibemidler.
Praktiske udvælgelsesregler for almindelige ansøgninger
Til træbearbejdning håndterer hårdmetal eksotiske ting som teak, palisander og ipe uden at brænde overfladen; brug P120 eller P150 som standard efterbehandlingskorn. Til metalfremstilling klarer hårdmetal sig godt på aluminium, messing og bronze; vælg P80 til P120 for blandingssvejsninger og P220 for en sidste gennemgang. For glasfiber og kulfiber holder hårdmetal med en åben belægning båndet i at belaste og forhindrer harpiksen i at smelte. Til autoreparationsarbejde er finkornet hårdmetal med stearat en pålidelig måde at udjævne primer og eksisterende maling uden varmeskader.
Glem ikke bæltesystemet bag slibemidlet
En bred båndsliber giver kun en ensartet finish, når hele båndbanen forbliver sand. Hvis kontakttromlen eller foderbordet løber ud af runde, slides slibebåndet ujævnt og kan revne i samlingen. På store paneler skal fremføringsbåndet trække emnet igennem med en jævn hastighed uden at glide eller vandre.
Et vedligeholdelsestjek bør derfor omfatte de endeløse gummibånd, der understøtter fodersystemet. Denne artikel om endeløs gummifladbåndsstabilitet i transportsystemer forklarer, hvorfor dimensionsstabilitet betyder noget for jævnt fødetryk.
Når du udskifter slibebåndet, skal du også inspicere gummibåndet for revner, hårdhedsændringer og kantskader. Et specialfremstillet gummi sømløst slibemaskinebånd understøtter det aktive slibemiddel og hjælper med at holde finishen ensartet i hele panelets bredde.
Opbevaring, håndtering og almindelige fejlmønstre
Opbevar hårdmetalremme fladt eller hængende uden skarpe folder. Fugtighed og direkte varme svækker fugen og underlagsmaterialerne. Hvis et bælte belastes hurtigt, skal du skifte til en åben frakke eller en grovere korn. Hvis det glaserer, er båndhastigheden for høj, eller kornet er for fint til materialet. Hvis kanten først går i stykker, skal du kontrollere stempelpladen og gummistøtteremmen for tilpasningsproblemer.
Ved at behandle hårdmetalbåndet som en del af et komplet slibesystem får du forudsigelige resultater og lavere slibeomkostninger over tid. Det rigtige mineral, korn, bagside og maskinstøtte bestemmer sammen gentagelig overfladekvalitet.
Transportbåndet er sammensat af overfladeklæber, kerne og laglim. Derudover kan der tilføjes et lag bufferdug til brugen af high drop impact for at gøre det mere slagfast.
Overfladeklæberen
Med naturgummi og syntetisk gummi som råmateriale og for at øge slidstyrke, revnebestandighed, ældningsmodstand og andre egenskaber har overfladeklæbemidlet forskellige egenskaber såsom slidstyrke, skæremodstand, varmebestandighed, flammebestandighed, koldbestandighed, syre- og alkaliresistens, olieresistens, statisk elektricitetsmodstand og så videre. Stoflags kerne
Stoflaget er sammensat af naturfibre eller kemiske fibre alene eller en kombination af de to, har samme kvalitet efter enkelttrinsbehandling ved en moden proces, og har god vedhæftning med gummi. Det klæbende lag
Klæbelaget er meget vigtigt for klæbekraften mellem lagene i kernen af transportbåndet, der gentagne gange bøjes. Specielt til højspændte transportbånd skal der anvendes et lag klæbemiddel med mindre knækspænding og mindre træthed på grund af indre belastninger.
Specifikationer og modeller kan tilpasses efter kundens krav med en tykkelse fra 2,0 mm til 8,0 mm.
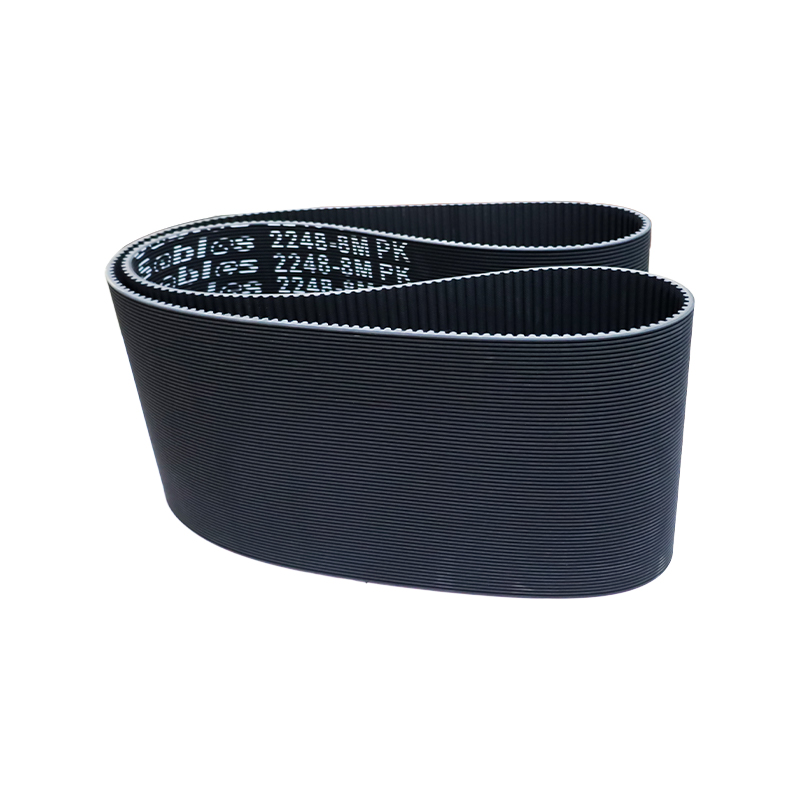
Højhastigheds-, glatte og lavstrækkende transmissions- og transportsystemer, såsom tekstilmaskiner, træbearbejdningsmaskiner, slibemaskiner, billetautomater, grøntsagsskæremaskiner osv. Karakteristika: Høj hastighed og stabilitet, høj trækstyrke og lav forlængelse.
Sanitetsproduktindustri, glasmaskineri, tætningsmaskine mv. Karakteristika: Anti-klæbning, høj friktionskoefficient og modstandsdygtighed over for høje temperaturer.
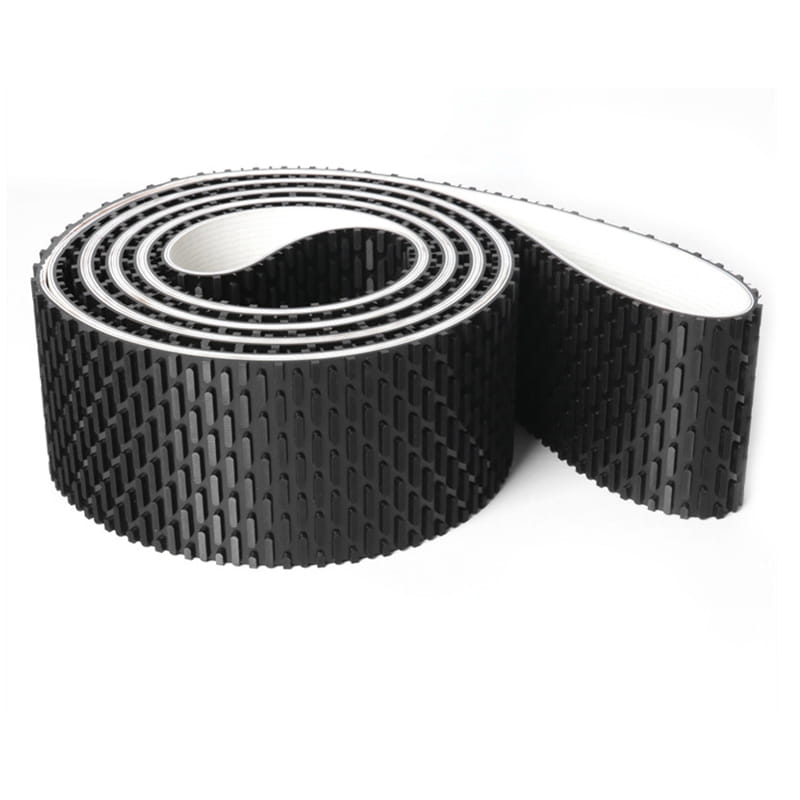
Det sømløse gummibånd produceret af træbearbejdningsmaskiner kan bruges til at slibe, korrigere og trimme kernematerialer, høvle træplader, laminerede plader, plastlaminerede plader og andre maskiner og kan hjælpe overfladen med at blive perfekt bearbejdet og udvalgt.
Dens specielle teknologi ligger i fremstillingsmetoden og producerer den nødvendige størrelse ledfri rem. Vi kontrollerer ikke kun strengt kvaliteten, men insisterer også på at bruge importerede materialer for at få vores slibebånd til at yde bedre.
Alle dele af tykkelse og styrke er absolut ensartede.
Den har en god lineær drift.
Høj fleksibilitet kan bruges til små hjuldiametre.
Det kan opretholde fladhed og ikke-deformerbarhed under arbejdstryk.
Friktionskoefficienten mellem bunden af båndet og pladeoverfladen er meget lav.
Fordi båndets overfladelag er dækket af gummi, forbedres klæbeevnen, og transportbåndets stabilitet forbedres.
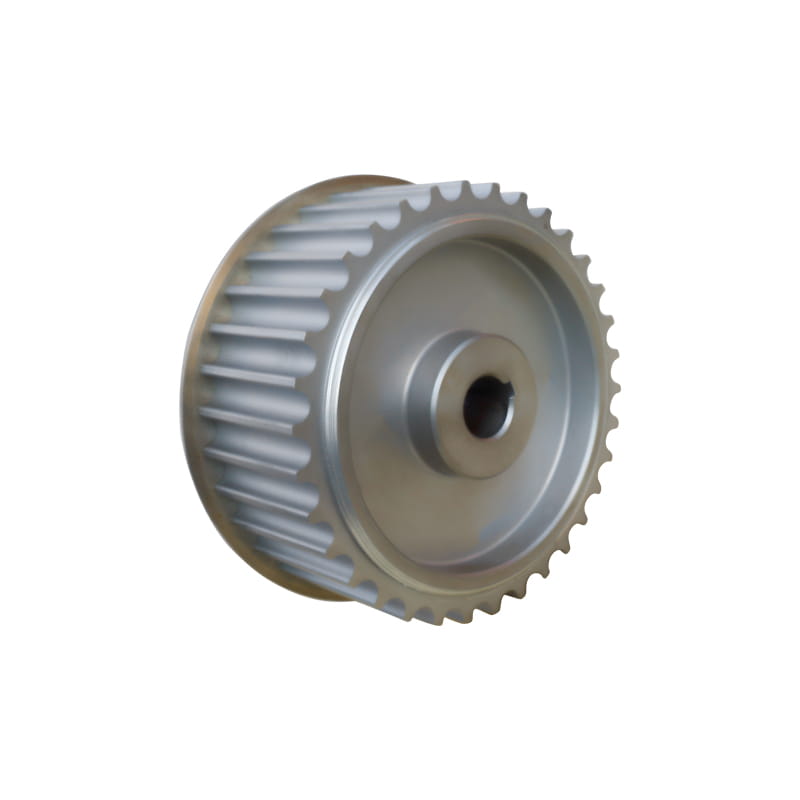
Anvend på hvert felt i det synkrondrevne enhedssystem. Karakteristika:
Sørg for koordinering med bæltet for at øge nøjagtigheden og levetiden for den drevne. I henhold til kundens krav kan tilpasning, optimal drevet løsning opdeles i 45# stål, aluminiumslegering, rustfrit stål, støbejern, nylon osv., i henhold til materialet.
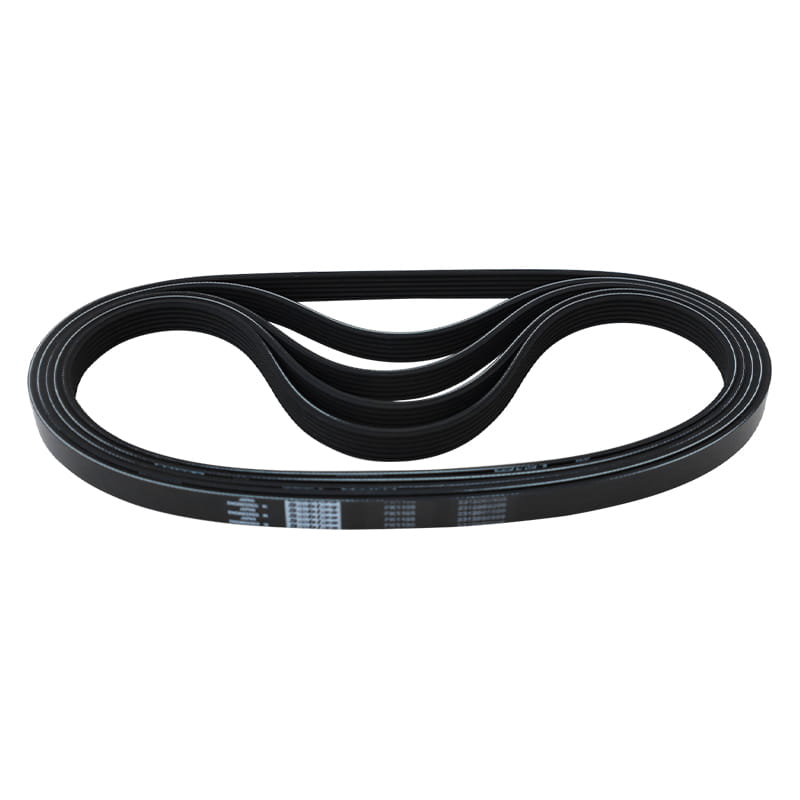
Det er velegnet til udendørs transmissionsudstyr, transportudstyr, medicinsk udstyr, elektrisk værktøj, husholdningsapparater og sportsudstyr. Karakteristika:
1. Ribberemmens transmissionseffekt er 30 % højere end en almindelig kilerem, når pladsen er den samme.
2. Ribbebåndets transmissionssystem har en kompakt struktur, og under samme transmissionseffekt er pladsen optaget af
transmissionsanordningen er 25 % mindre end den almindelige kilerem.
3. Riffelremmen er tynd og fleksibel og er velegnet til transmission med en lille remskivediameter og højhastighedstransmission, med rem
hastighed op til 40m/s; Lille vibration, mindre varme og stabil drift.
4. Ribbebåndet er varmebestandigt, oliebestandigt og slidbestandigt, med lille forlængelse og lang levetid.