Udskiftning af en støbejernsremskive er sjældent kun et spørgsmål om at matche den udvendige diameter. Et pakkeri bestilte for nylig en 250 mm to-rillet støbejernsskive til et aldrende drev, monterede den under en weekend-nedlukning og havde stadig et remskrin ved andet skift. Boringen var korrekt. Rillevinklen var det ikke, så bæltet sad for dybt, mistede grebet og genererede varme i stedet for moment. Støbejernsremskiver ser enkle ud på papiret, men de detaljer, der afgør, om et drev kører stille i årevis eller fejler tidligt, er dem, et målebånd ikke kan kontrollere.
For de fleste industrielle drev, der kører under ca. 35 m/s fælghastighed, er gråt støbejern fortsat det praktiske førstevalg til en remskive. Årsagerne er mekaniske snarere end traditionelle: vibrationsdæmpning, rilleslidstyrke, varmeafledning og nem bearbejdning. Stål og aluminium har deres pladser, men disse steder er smallere, end de fleste kataloger antyder.
Hvorfor støbejern stadig er den praktiske standard
Grått jern, det flagegrafitmateriale, der bruges til de fleste industrielle skiver, bringer tre egenskaber, der betyder noget direkte for et remtræk.
Den første er dæmpning. Grafitflager afbryder metalmatrixen og omdanner vibrationer til en lille mængde intern friktion. På et remtræk viser dette sig som mindre støj, mindre remklap og langsommere træthed af remtræksnorene. Stålremskiver ringer og sender vibrationer videre. Støbejern absorberer det.
Den anden er slidstyrke i riller. Grafit fungerer også som et tørt smøremiddel ved kontaktfladen, hvorfor støbejernsriller holder deres profil længere end aluminiumsriller i samme pligt. En kileremskive, der mister et par graders rillevinkel, begynder at glide, glide producerer varme, og varme forkorter remmens levetid.
Den tredje er termisk adfærd. Støbejern flytter varmen godt væk fra bæltekontaktområdet og holder sin form ved de temperaturer, et glidende bælte skaber. Aluminium leder varme hurtigere, men dets riller deformeres og slides langt hurtigere under samme belastning.
Afvejningen er skørhed. Grått jern har meget lidt forlængelse, så det tåler ikke stødbelastninger eller alvorlig forskydning. Hvis en blokering stopper den drevne maskine øjeblikkeligt, kan en tyndkantet grå jernremskive revne. Hvor stødbelastning er normal, er duktilt jern den korrekte opgradering, og det bearbejder næsten lige så nemt.
Sammenlignet med gråt jern, duktilt jern, stål og aluminium
Vejledende egenskabsintervaller for almindelige remskivematerialer. Bekræft den nøjagtige kvalitet og varmebehandling med støberiet eller remskiven, før du færdiggør et design. | Materiale | Typisk trækstyrke | Forlængelse | Egner sig bedst til | Hovedbegrænsning |
| Grå jern | 200 til 300 MPa | Under 1 pct | Generelt kilerem, flad rem og let timing driver, hvor dæmpning betyder noget | Skør, lav stødmodstand |
| Duktilt jern | 400 til 450 MPa | 12 til 18 procent | Stødbelastede drev, højere fælghastigheder, knusere og blandere | Højere pris, lidt lavere dæmpning |
| Støbt eller fremstillet stål | 400 til 550 MPa | 15 til 25 procent | Meget høje fælghastigheder, svejset reparationsarbejde, kraftige drev | Højere, mindre dæmpende, korroderer uden belægning |
| Aluminium | 300 til 350 MPa | 8 til 12 procent | Let pligt, lav inerti, bærbart udstyr | Bløde riller, hurtigere slid, lavere hastighedsgrænse |
Tabellen er et udgangspunkt, ikke en specifikation. Fælghastigheden er normalt den afgørende faktor, fordi materialets trækstyrke bestemmer den hastighed, hvormed en remskive kan køre sikkert. Forlængelsen afgør, hvor meget stød den samme remskive kan absorbere uden at revne.
Rilleprofiler: Tilpasning af remskiven til bæltet
En remskive er kun halvdelen af et par. Uanset materialet skal rillen matche båndet, der løber i det.
Kilerem og vidvinkelskiver
Kileremskiver bruger rillevinkler på 34, 36 eller 38 grader, og den korrekte vinkel afhænger af skivens referencediameter frem for af remmen alene. Mindre skiver har brug for en smallere vinkel, fordi bæltet bøjer mere skarpt, og dets tværsnit ændrer form, når det vikler sig. Vidvinkelremme er igen en anden familie: de kører i mere lavvandede, bredere riller og er almindelige på drev med højt forhold i industrimaskiner. Når en udskiftningsskive bestilles efter udvendig diameter alene, bliver notvinklen et gæt, og et forkert gæt glider enten under belastning eller tygger bæltets sidevægge.
Tandremskiver
Hvor drevet er synkront, er remskiven et tandhjul i stedet for en rillet skive. Tandprofil, stigning og tandbredde skal matche remmen nøjagtigt. En trapezformet remskive vil ikke køre korrekt med en buet rem, og sløret ændres, så snart profilen er forkert. Fordi tandflankerne bærer belastningen, bliver en synkron remskive normalt bearbejdet efter støbning og derefter inspiceret for profil og udløb. Forholdet mellem remtandgeometri og remskivetandgeometri er dækket ind denne guide til at matche remtandprofiler til remskiver .
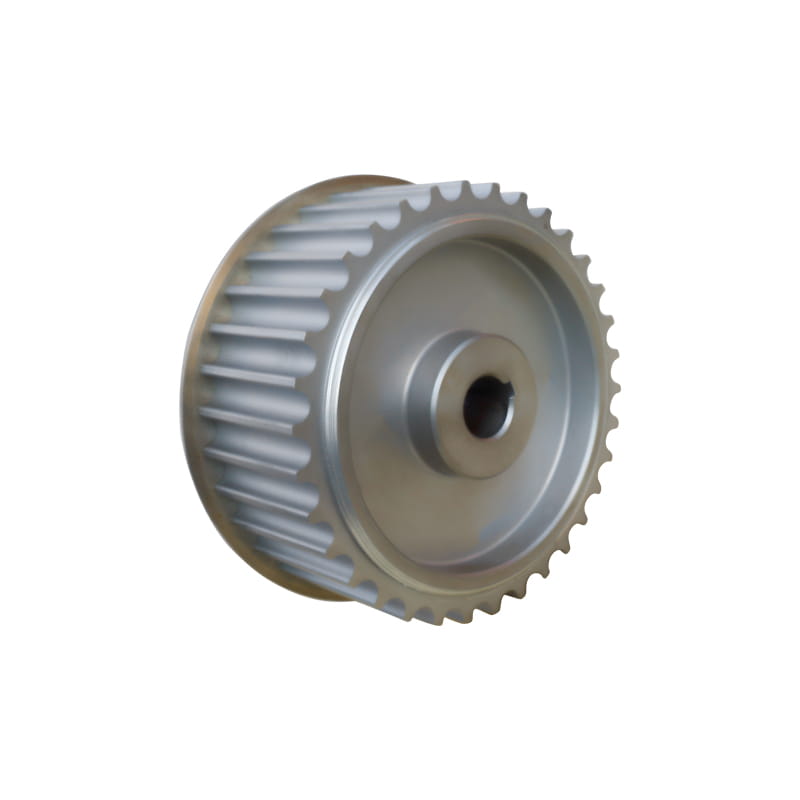 Synkron remskive til tandremsdrivsystemer En synkron remskive til fortandede drivsystemer, der kan tilpasses i stål, aluminiumslegering, rustfrit stål, støbejern eller nylon, der passer til remtandprofiler. Se produkt →
Flade remskiver
Flade remskiver rely on a slight crown, typically around 0.5 to 1 percent of face width, to keep the belt centred. A worn flat pulley that has lost its crown or developed a shoulder will track badly no matter how carefully the drive is aligned.
Tolerancer, balance og fælghastighed, der faktisk betyder noget
Tre målinger volder de fleste problemer, når en ny støbejernsremskive monteres.
- Boring og kilegang passer. En færdig boring er bearbejdet, så den passer tæt. En boring, der er for løs, lader remskiven arbejde på akslen, og niveskader følger inden for få uger.
- Radial og aksial udløb ved rillen. Runout ved fælgen er, hvad bæltet føles som et periodisk træk. Tjek den med en indikator efter montering, ikke på bænken.
- Balance. Enkeltnotskiver ved moderat hastighed er normalt tilfredsstillende med statisk afbalancering. Skiver med flere riller, brede flader og alt over ca. 1000 rpm skal være dynamisk afbalanceret, især hvis remskiven skal på en maskine med følsomme lejer.
Fælghastigheden sætter derefter loftet. Gråjern er almindeligvis begrænset til omkring 35 m/s, mens duktilt jern og stål tillader mere, fordi deres trækstyrke er højere. Centrifugalkraften vokser med kvadratet af hastigheden, så overhastighed af en støbt remskive giver ikke en gradvis advarsel. Det giver en pludselig fejl, hvorfor hastighedsberegningen hører hjemme i udvælgelsesprocessen, ikke i idriftsættelsestjeklisten.
Boring, nøglegang og monteringsmuligheder
Støbejernsremskiver leveres i flere monteringsformater, og valget påvirker vedligeholdelsen mere end det påvirker ydeevnen.
- Pilotboring. Leveres med en lille boring, som kunden kan bearbejde til akselstørrelsen. Dette passer til OEM-byggerier, hvor akseltolerancen er kendt præcist.
- Færdig boring med kilespor. Klar til montering, forudsat at skaftdiameter, nøglestørrelse og nøglelængde er bekræftet inden bestilling.
- Taper lock og QD bøsninger. Remskiven monteres på en delt bøsning fastspændt til akslen. Afmonteringen er hurtig, og akslen er ikke beskadiget, hvilket betyder noget på udstyr med hyppige omskiftninger.
- Delte remskiver. Anvendes hvor remskiven skal monteres uden at afmontere akslen eller fjerne lejer.
Uanset hvilket format der vælges, inspicér akslen før montering. En slidt aksel med synlig gnidning eller et målt udløb over tolerancen vil ødelægge en ny remskive lige så hurtigt, som en slidt boring ville. Genboring af en eksisterende støbejernsremskive er ofte økonomisk, når akslen er skruet ned, forudsat at der er tilstrækkelig godstykkelse tilbage omkring boringen.
En praktisk udvælgelsestjekliste
- Identificer først remmen: Kilerems tværsnit, vidvinkelprofil eller tandrems tandprofil og stigning.
- Bekræft antallet af riller eller tandtælleren og datumet eller stigningsdiameteren i stedet for den udvendige diameter.
- Beregn fælghastighed ud fra diameter og rpm, og bekræft derefter materialegrænsen for den hastighed.
- Angiv boring, kilespor og monteringsmetode, og mål akslen for slid og udløb.
- Angiv balancekravet plus miljøfaktorer såsom nedvaskning, fugt, støv og omgivelsestemperatur.
- Anmod om inspektionsprotokollen for kritiske drev: profiltolerance, udløb og balancerapport.
De fleste bestillingsfejl går tilbage til trin et eller trin to. Rem først, remskive anden, hastighedskontrol tredje.
Slid, omrillning og hvornår skal udskiftes
Remme efterlader en læsbar registrering af remskivens tilstand. Et bælte båret på den ene sidevæg peger på fejljustering. Et bælte poleret på tværs af bunden, hvor snorene begynder at vise sig, indikerer en rille, der er slidt dybere end dens referencediameter tillader. Ruder på sidevæggene betyder normalt slip, og slip betyder normalt, at rillevinklen er åbnet.
Støbejern kan ofte efterbearbejdes. Hvis vægtykkelsen tillader det, kan rillerne skæres om til den oprindelige vinkel, og remskiven vender tilbage til drift med en lidt reduceret diameter. To grænser gælder: Den resulterende minimumsdiameter skal stadig tillade, at remmen bøjes uden at revne, og remskiven skal afbalanceres efter bearbejdning. Ud over disse grænser er udskiftning billigere end en anden remfejl.
Når en remskive udskiftes, skal du udskifte remmen på samme tid og kontrollere justering og spænding igen efter et par timers kørsel. Genbrug af et bælte, der allerede har taget et sæt til en slidt rille, overfører simpelthen det gamle slidmønster til den nye komponent.
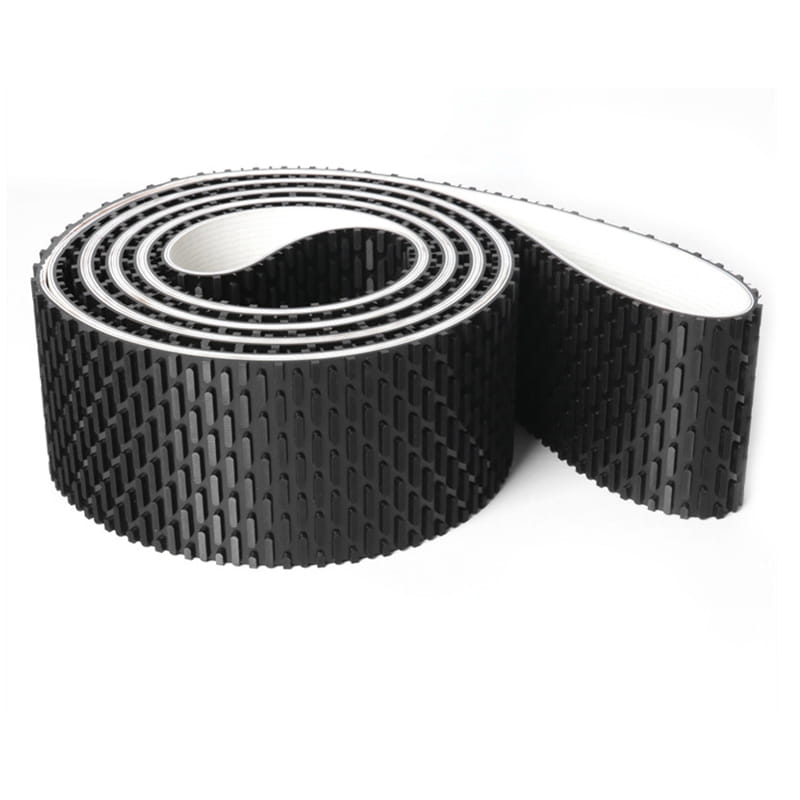
 Gummi vidvinkelbælte med 60° kilevinkel En 60° kilevinkel gummirem til industrielle drev, tilgængelig i PU, CR og EPDM med 3M–11M sektioner og reduceret spændingsfald efter installation. Se produkt →
Remme og remskiver fungerer som ét system
En stor del af for tidlige drivfejl kommer fra at købe remmen og remskiven fra separate kilder og håbe på, at de to er enige. Rillevinkel, tandprofil, datumdiameter og remlængde interagerer alle sammen, og en lille uoverensstemmelse i nogen af dem viser sig som støj, varme eller kort remlevetid inden for dage efter idriftsættelse.
Jiangxi Kangqi Industrial fremstiller gummisynkronremme og specialremme under SABLES og KML mærkerne og leverer matchende remskivekomponenter, så rem og remskive kan specificeres sammen mod samme tegning. Virksomheden fungerer også som distributør af Bando-remme, hvilket hjælper, når en eksisterende maskine er bundet til et specificeret remmærke, og remskiven skal laves, så den passer til den. Du kan anmelde vores rem- og remskivesortiment ved anvendelse, fra højhastigheds-emballerings- og printdrev til slibemaskiner og fødevareforarbejdningsudstyr.
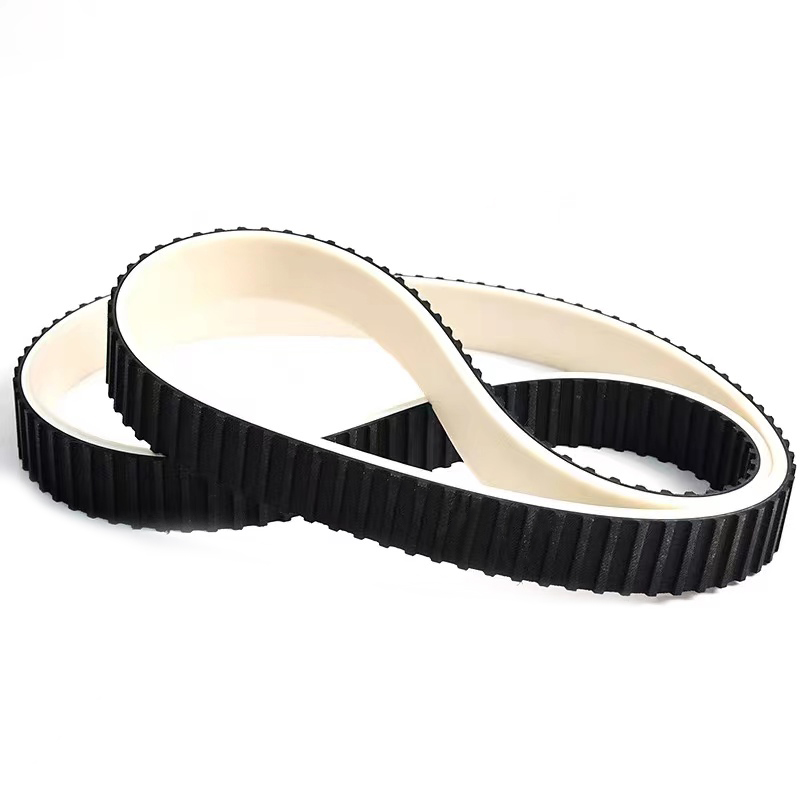
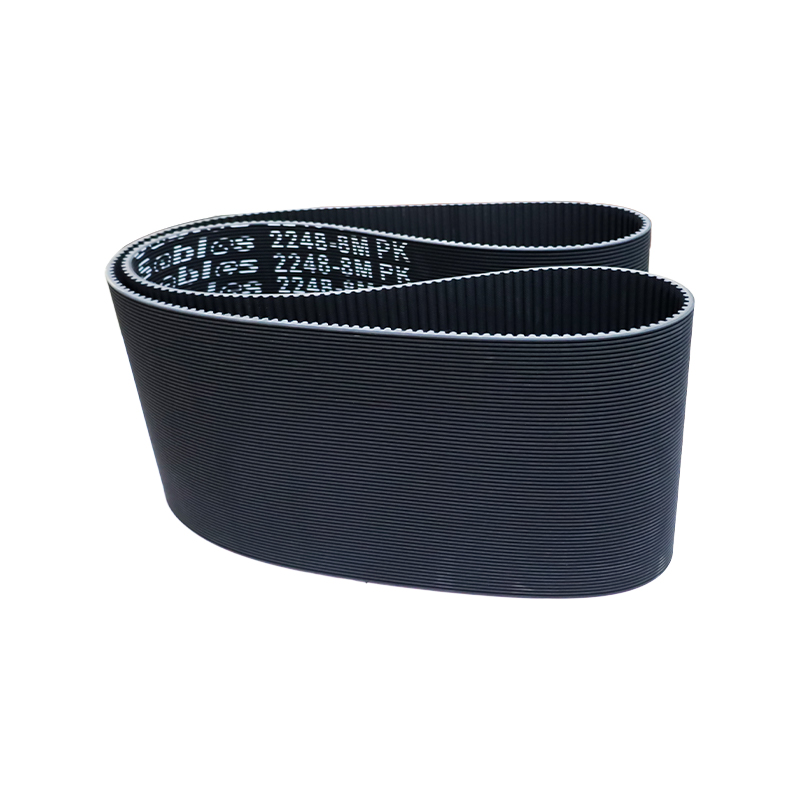
 Synkron gummirem til positionering og transmission Gummi-tandrem med glasfibersnor og slidstærke nylontænder, velegnet til positionering og transport; specificeres med matchende remskiver som et sæt. Se produkt →
Bestilling af de to komponenter som et matchet sæt fjerner den mest almindelige kilde til argument under idriftsættelsen, fordi der er en tegning, et tolerancesæt og en part, der er ansvarlig for pasformen.
Støbejern er fortsat den fornuftige standard for de fleste industrielle remskiver, men materialet er kun en del af beslutningen. Tilpas rillen eller tandprofilen til remmen, hold boringen og kilesporet tæt, kontroller løbegangen på maskinen i stedet for på bænken, og respekter fælghastighedsgrænsen for den grad, du har valgt. Disse fire checks koster en time på planlægningsstadiet og sparer langt mere end det i uplanlagte stop.