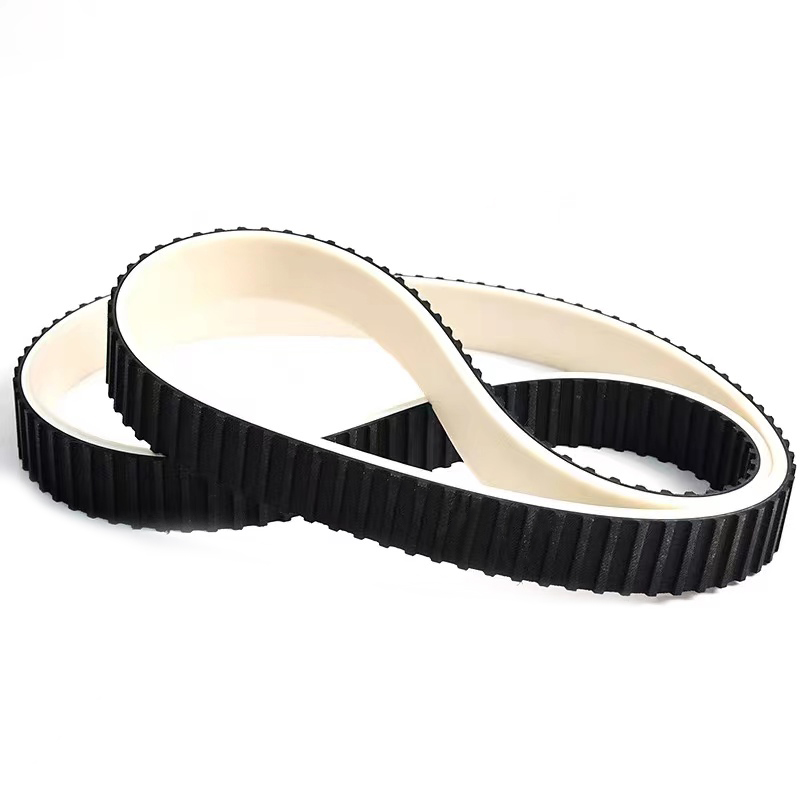
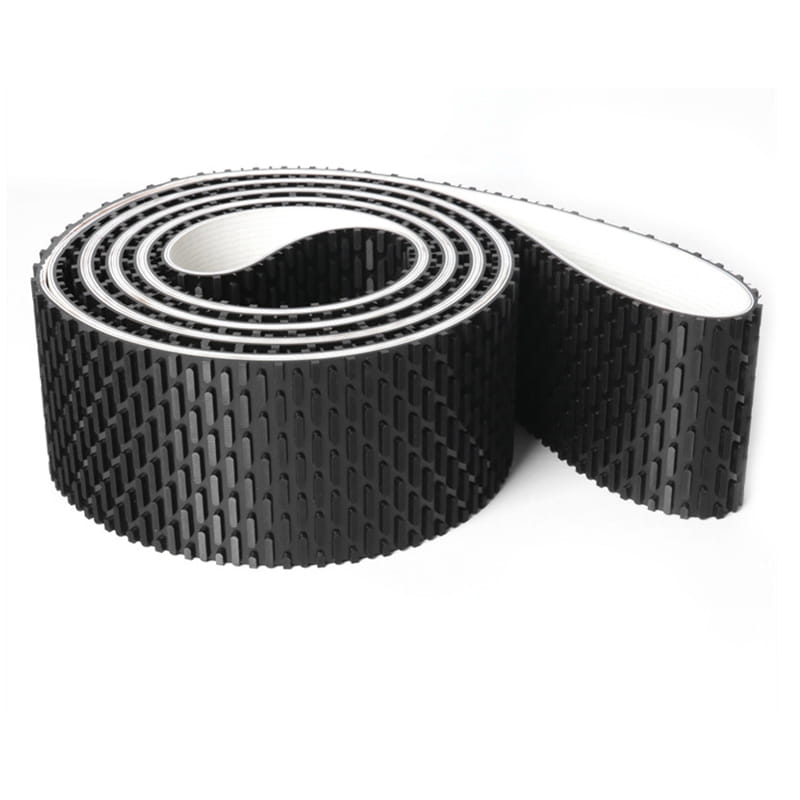
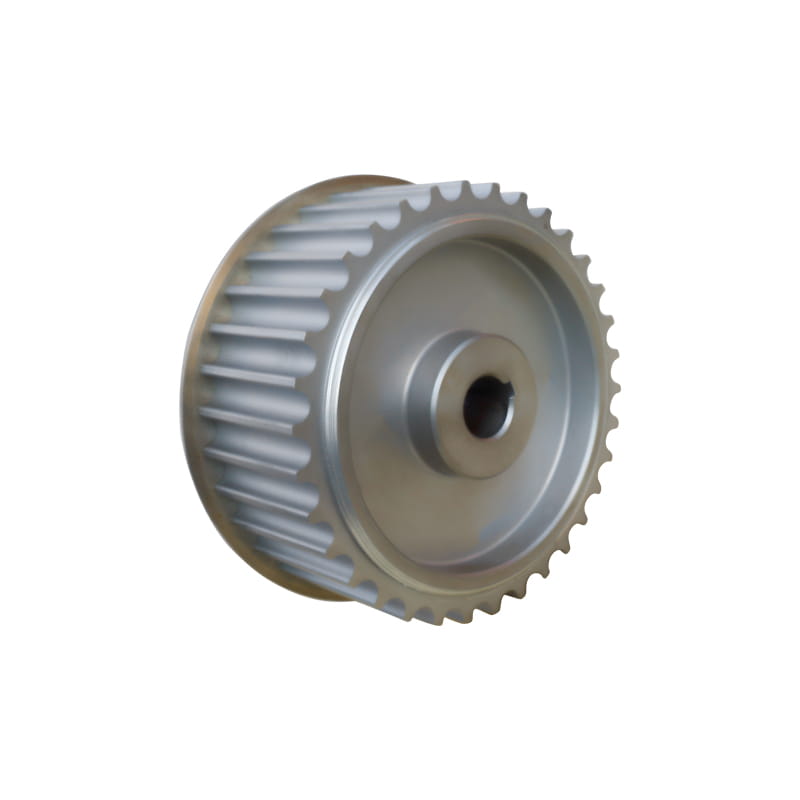
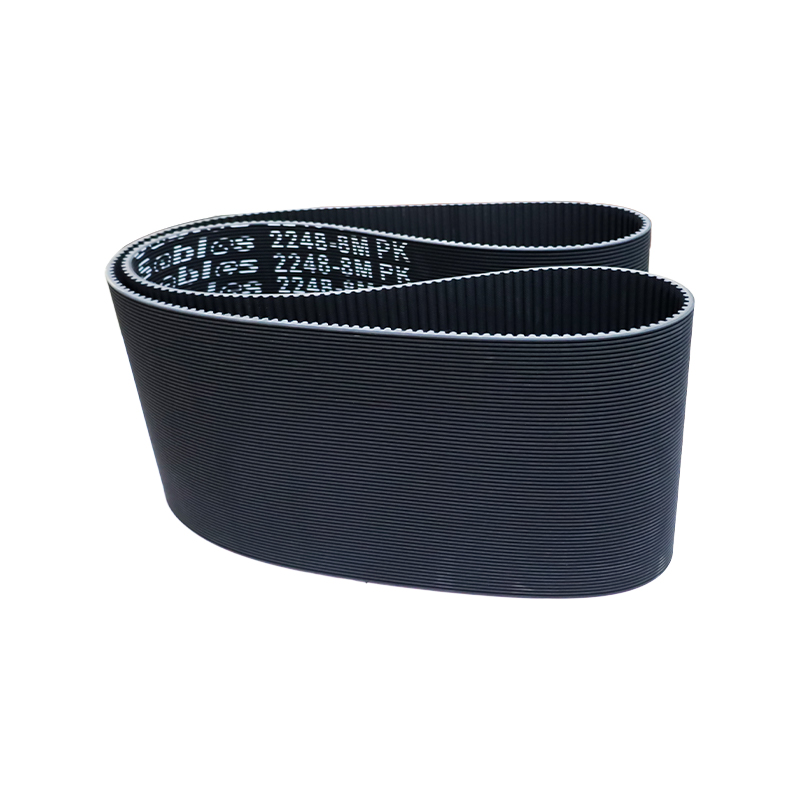
En rem, der skal skrues gennem en maskinramme, eller samles efter at gearkassen og remskiverne allerede er boltet ned, er en HTD tandrem med åben ende. Det kommer som en lige længde, ikke en løkke, og samlingen laves ved maskinen. Det er hele dens værdi, og det er også hele risikoen, for et åbent drev fejler næsten aldrig ved tanden. Det fejler ved splejsningen.
Det korte svar om specifikation: vælg HTD-stigningen ud fra drejningsmomentet og remskivens tandtælling, ikke fra hvilken remskive der tilfældigvis er på akslen; bekræft bredden mod remskivens overflade; Bestem snoren og ledtypen, før nogen skærer bæltet over; og behandle ledeffektivitet som den reelle vurdering af drevet. Hvis du forventer, at et bælte med åben ende bærer det fulde katalogmoment fra et endeløst bælte med samme stigning og bredde, vil tallene skuffe dig.
Hvad End HTD betyder: Åben længde, ikke en løkke
HTD står for High Torque Drive, en familie af buede tandprofiler bygget op omkring stigninger på 2 mm, 3 mm, 5 mm, 8 mm, 14 mm og 20 mm. Den afrundede tand sidder dybere i remskivens rille end en trapezformet tand, så den bærer mere belastning pr. millimeter bredde og kører med mindre tandinterferens ved hastighed.
Ordet ende dækker over to forskellige situationer, og at blande dem er bag en god del af forkerte ordrer:
- Åben ende eller åben ende: bæltet leveres i en lineær længde og lukkes på stedet ved at vulkanisere et gummibånd eller svejse et polyurethanbånd.
- Endefiksering: i en lineær aktuator eller frem- og tilbagegående drev er begge båndender fastspændt til en vogn, så klempladen og hulmønsteret betyder lige så meget som remmen.
- Endeløs: en lukket løkke støbt som en løkke uden nogen samling overhovedet. Det er ikke det samme produkt og kan ikke erstatte et bælte med åben ende, hvor rammen ikke kan deles.
For et gummibælte er samlingen normalt en vulkaniseret fingersplejsning. For polyurethan er det normalt en smeltet svejsning lavet på en opvarmet presse, hvorfor PU-bælte med åbne ende er almindelige på rene, højhastighedsmaskiner, hvor en gummisplejsning ville blive varm.
 Åbne tandremme til splejsede og svejsede drev Åbne tandremsserier til gummivulkaniserede eller polyurethan-svejsede samlinger; sammenligne remkonstruktion og tandprofil, før du vælger et drev. Se produkt →
Valg af HTD Pitch: Hvor 5M, 8M og 14M faktisk passer
Tabellen nedenfor er et startfilter, ikke et datablad. Det autoritative tal er den tilladte tandbelastning i remfabrikantens katalog ved dit antal remskiver, din hastighed og din arbejdscyklus. Hvis en tonehøjde ser marginal ud i tabellen, er den marginal i service. For baggrund om, hvordan HTD-profilen sammenlignes med STD og GT, se hvordan HTD, STD og GT tandtyper adskiller sig .
Vejledende HTD tonehøjdeintervaller. Bekræft tilladt tandbelastning, minimumsremskivetænder og tilgængelige bredder i forhold til remproducentens data for din hastighed og belastningsprofil. | Pitch | Længdetrin pr. tand | Fælles bredder | Typisk pligt | Hvor det dukker op |
| 3M | 3 mm | 6, 9, 15 mm | Lys | Instrumentdrev, små skydere, lette emballagehoveder |
| 5M | 5 mm | 9, 15, 25 mm | Lys to medium | Tekstilviklere, trykindføring, små transportører |
| 8M | 8 mm | 20, 30, 50, 85 mm | Middel til tung | Trykning, træbearbejdning, pakkelinjer, pumpedrev |
| 14M | 14 mm | 40, 55, 85, 115 mm | Tung | Værktøjsmaskiner, blandere, store transportører |
| 20 mio | 20 mm | 115, 170 mm | Meget tung | Møller, tunge anlægsdrev, bulkhåndtering |
8M er arbejdshesten i de fleste industrianlæg, og det er også den plads, hvor det er lettest at finde åbent endemateriale i en række bredder. Hvis dit drev sidder mellem 5M og 8M på drejningsmoment, er det at gå en stigning op og holde bredden normalt billigere end at gå op i en bredde med samme stigning, fordi smalle remskiver er nemmere at justere, og remmen sporer bedre.
Fællesstyrke angiver den reelle vurdering af drevet
En vulkaniseret fingersplejsning fungerer ved at skære de to bælteender i sammenlåsende fingre, tilføje uvulkaniseret gummi og presse dem under varme. Træksnorene er ikke kontinuerlige gennem den splejsning, så samlingen bærer belastning i forskydning gennem gummiet i stedet for gennem snoren. Praktisk fugeeffektivitet lander typisk et godt stykke under den endeløse båndvurdering, og spredningen mellem en god splejsning og en forhastet er stor.
Hvad det betyder designmæssigt:
- Bed om et fælles effektivitetstal skriftligt og størrelse drevet til det, og anvend derefter din servicefaktor oven i det reducerede tal.
- Hold leddet på den slappe side og på det længste lige løb. Design aldrig et layout, hvor splejsningen skal passere over en lille remskive under belastning på hver cyklus.
- Undgå at parkere maskinen med leddet siddende på en lille remskive under spænding natten over, da kryb og varme ophobes på det sted.
- Tjek splejsningen ved ankomsten: et trin på nogle få tiendedele millimeter hen over samlingen er normalt, en synlig ryg eller en hulning er det ikke. Mål stigningen på tværs af fem tænder, der spænder over leddet, og sammenlign det med den samme måling væk fra leddet.
Bekræftelse af længde og snittillæg
For et drev med to remskiver er stigningslængden, du skal bruge, L = 2C 1.571 (D d) (D - d)(D - d) / (4C), hvor C er centerafstand, og D og d er stigningsdiametrene for de store og små remskiver. Pitch diameter er tandantal ganget med stigning divideret med 3,1416, ikke den udvendige diameter af remskiven.
Et bearbejdet eksempel: 8 mm stigning, 60 tænder træk 30 tænder, centerafstand 500 mm. Stigningsdiametre er 152,8 mm og 76,4 mm, hvilket giver en påkrævet stigningslængde på omkring 1363 mm. For en støbt løkke ville du gå til 170 tænder eller 1360 mm. For et bælte med åben ende klipper du til den længde plus splejsningsgodtgørelsen, som normalt er en til to stigninger plus den splejsningslængde leverandøren bruger, og den færdige længde efter sammenføjning er det, der skal bekræftes.
To tolerancer afgør, om jobbet kører. Sammenføjede bælter har en bredere tolerance af stigningslængde end støbte løkker, så lad være med at fylde mindst 1,5 procent af bæltets længde i layoutet. Gummi remme forlænges også i løbet af de første uger i drift, og et drev uden tomgang og slidsede motorophæng har kun et par millimeters justering at give.
Installation, spænding og endespænding
Justering først. Sigt efter akselparallelisme inden for ca. 0,25 mm pr. 100 mm centerafstand og vinkelforskydning under en halv grad. Et bælte, der bekæmper fejljustering, vil slide sin egen kant, før tænderne viser noget nød.
For spænding skal du bruge afbøjningsmetoden: Tryk på midten af spændvidden, indtil remmen afbøjer ca. 1,6 procent af spændvidden, altså 16 mm på et spænd på en meter, og sammenlign den nødvendige kraft med leverandørens tal for den stigning og bredde. Kør drevet i 24 til 48 timer, og efterspænd derefter. Bælte med åbne ende sætter sig ved splejsningen såvel som langs kroppen, og den første efterspænding er ikke valgfri.
På en lineær akse er klemmen det svage punkt, folk glemmer. Brug en spændeplade, der er mindst lige så tyk som remlegemet, tag fat i tandsiden med en takket flade, så tænderne sidder i savtakket, og bolt gennem pladen i stedet for at klemme båndkanten. Forspænd en lineær rem med 2 til 5 procent, så vognen ikke halter ved vending, og kontroller klemmeboltene igen efter det første skift.
Fejlsignaler, der er værd at logge
De fleste åbne ende-fejl melder sig selv, før linjen stopper. Før en simpel log og læs den:
- En tynd mørk streg ved splejsekanten er starten på ledadskillelse, og det heler ikke.
- Tandrodsrevner peger på overbelastning eller en remskive under det mindste antal tænder for den stigning.
- Flossede kanter betyder fejljustering eller en flange, der gnider, ikke dårligt gummi.
- Glaserede, skinnende tandflanker indikerer under spænding og glidning, hvilket hurtigt hæver rilletemperaturen.
- Støv pakket ind i remskivens riller ændrer den effektive stigning og slider på begge dele.
- Forlængelse ud over optageområdet betyder, at bæltet er færdigt, selvom tænderne stadig ser godt ud.
Matchende bælte, remskive og materiale
Gummi HTD-remme passer til almindelige industrielle drev, tåler varme og lejlighedsvis olietåge og er det praktiske valg til større pladser, hvor en vulkaniseret splejsning kan laves korrekt. Køb remmen og remskiven som et par, hvor det er muligt, for en tandform, der ikke passer til rillen, vil slide en god rem på uger.
 Synkrone gummiremme til industriel positionering og transmission Gummi-tandremme med glasfibersnor, chloroprenhus og nylontandbeklædning, tilbydes i mange profiler til positionering, transport og generelle industrielle drev. Se produkt →
Polyurethan remme med åben ende passer bedre til rene rum, tilstødende linjer til fødevarer, højhastighedsspindler og drev, der ser opløsningsmidler. De svejser i stedet for at vulkanisere, de holder længden godt, og de modstår slid, men de har mindre tolerance over for varme og til at løbe tør mod en ru remskive.
 Synkrone polyurethanremme til ren transmission med høj hastighed PU-tandremme med wire eller Kevlar-snor, stabil længde, lav støj- og slidstyrke, velegnet til rengøring af transport-, positionerings- og højhastighedsmaskineri. Se produkt →
Hvor pligten er virkelig besværlig, såsom en samling, der skal passere en lille remskive eller en bredde, som ingen standardform dækker, er en specialforarbejdet rem normalt billigere end at redesigne drevet omkring en lagervare.
Hvad skal man sætte på forespørgslen
Halvdelen af alle åbne båndtvister er specifikationstvister. En komplet undersøgelse fjerner dem:
- Pitch-betegnelse og, hvis kendt, remskivetand tæller.
- Stigningsdiameter for begge remskiver, målt eller beregnet, ikke udvendig diameter.
- Rembredde og remskivens brugbare fladebredde.
- Åben længde medfølger, eller færdig stigningslængde efter sammenføjning. Sig, hvilken du citerer.
- Påkrævet ledtype og den fugeeffektivitet, du designer til.
- Snortype og bagside, især på PU bælter.
- Omgivelses- og driftstemperatur plus enhver eksponering for olie, støv eller udvaskning.
- Maskine, akse og cyklushastighed, så leverandøren kan fornuft kontrollere stigningen mod pligten.
Et HTD-bælte med åben ende er et fornuftigt teknisk valg, så længe splejsningen behandles som en del af designet og ikke som en eftertanke. Få den rigtige tonehøjde, nedsæt for leddet, lad det tage fat i layoutet, og efterspænd efter indkøring. Gør disse fire ting, og bæltet vil nå sin normale levetid i stedet for, at leddet bestemmer det for dig. Hvis du stadig sammenligner profiler og materialer rem og remskive rækkevidde er et rimeligt sted at tjekke, hvad der er tilgængeligt i åben længde, før du fikser tegningen.