Remskive-kileføring: Tolerancer, nøglepasning, broaching og grundlæggende akselsamling
En tabt nøgle, et nav med ridser og et bælte, der begynder at klatre op i flangen to uger efter en genopbygning. Den sekvens er normalt skylden på remmen, men den grundlæggende årsag sidder i remskivens kilespor. Når en remskive trækkes af en aksel til vedligeholdelse, er nøglen den første del, der mangler, og udskiftningen bliver alt for ofte plukket med øjet fra det, der er løst i reservedelsbeholderen. Forskellen mellem en korrekt monteret nøgle og en løs nøgle måles i hundrededele af en millimeter, men den afgør, om forbindelsen overlever et år med drejningsmomentskift eller svigter inden for en måned.
Det korte svar først: en remskivekilebane er en bearbejdet slids skåret langs hulningen af navet, matchet af en slids på akslen, der tilsammen holder en nøgle, som overfører drejningsmoment og fikserer remskivens vinkelposition. Få den rigtige bredde, dybde og overfladefinish, og nøglen bliver den billigste og mest forudsigelige komponent i drivlinjen. Få dem forkert, og nøglen bliver sikringen, der springer, og indimellem tager akslen med sig.
Hvad en Remskive Keyway faktisk gør
Denne ene slot udfører tre opgaver, og den udfører dem uden redundans overhovedet.
Momentoverførsel. Nøglen, ikke friktion, bærer arbejdsbelastningen mellem aksel og nav.
Vinkel placering. Placeringen af remskivens tænder eller riller på akslen er fastgjort af kilesporet, ikke ved pasformen af boringen.
Monteringsreference. En bearbejdet spalte giver vedligeholdelsespersonalet et positivt orienteringspunkt, så navet ikke kan genmonteres et par grader ud.
Selve drejningsmomentet bevæger sig gennem nøgleflankerne til to smalle kontaktlister, en i akslen og en i navet. Hver newtonmeter belastning passerer gennem disse strimler, mens hjørnerne af spalten koncentrerer spændingen og spaltedybden fjerner materiale fra sektionen, der modstår bøjning. Disse to effekter forklarer, hvorfor dimensionelle standarder dækker dybden på akselsiden t1 og holder den lidt mindre end dybden på navsiden t2: akslen er den del, ingen ønsker at udskifte, så kilesporet er placeret til at holde mere materiale på akselsiden.
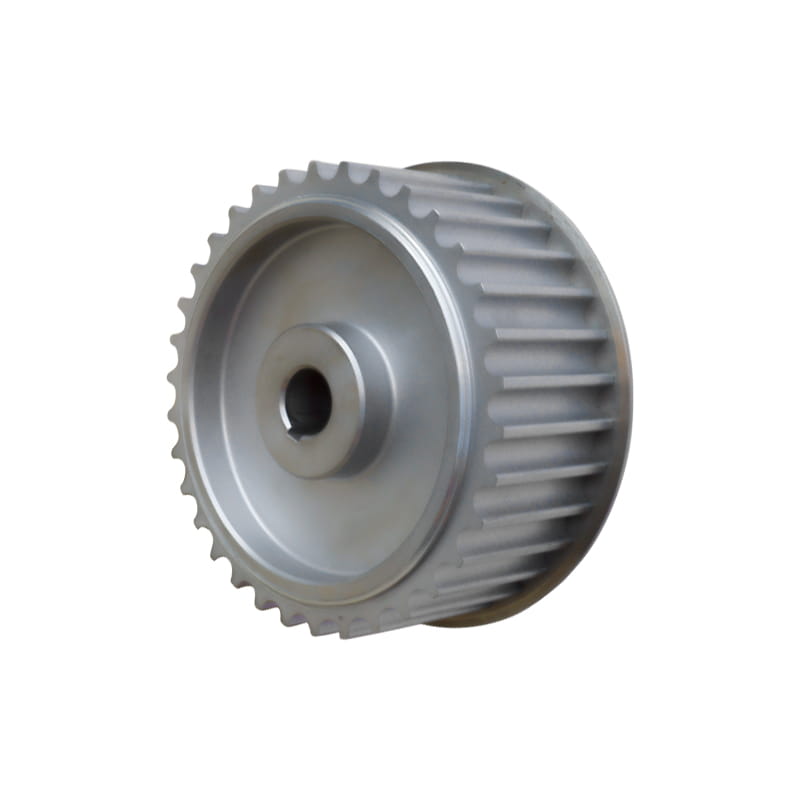
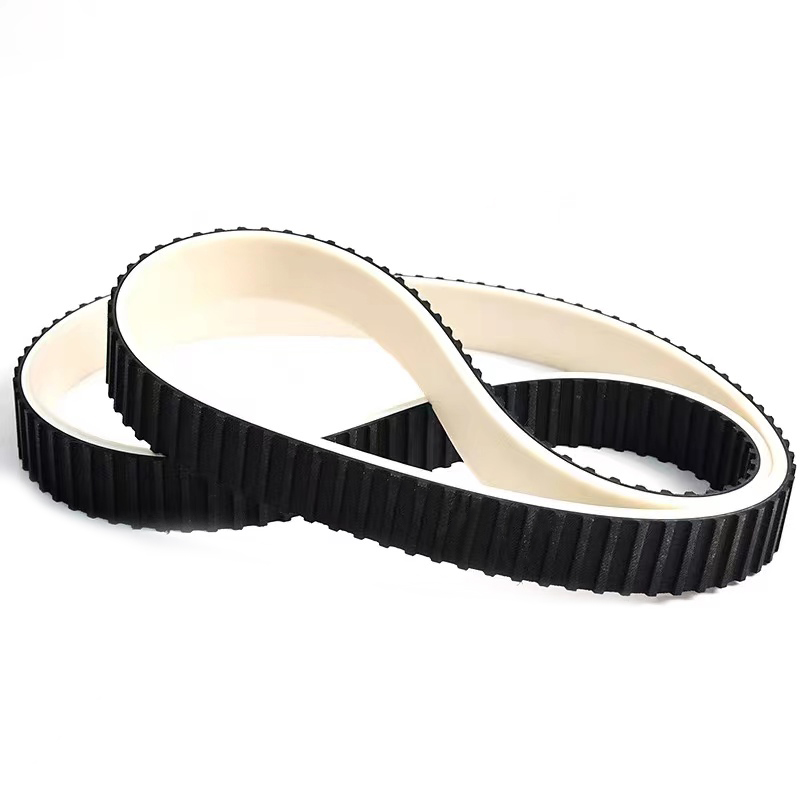
På en synkron remskive indstiller kilesporet også timingen. Hvis navkilen skæres et par grader væk fra tandstigningsdatumet, møder remtænderne remskivens riller på det forkerte sted i cyklussen, og resultatet viser sig som ujævnt slid på den ene flanke af tanden snarere end som en åbenlys fejl. Den disciplin, der gælder for remskivens rille, gælder også for navspalten, og det er derfor tandprofilen på en tandrem og den remskiverille, den løber i bør behandles som ét system frem for to dele købt separat.
Nøgle- og kilesporstørrelser: Hvad standarderne løser
På metriske tegninger er nøglen og nøglegangen ikke frie valg. Akseldiameteren vælger en række, og rækken dikterer nøgletværsnittet, akslens rilledybde og navets rilledybde. Den almindelige fejl er at dimensionere rillen fra hvilken nøgle der er i skuffen og ignorere dybden, fordi en for dyb akselrille fjerner den bærende sektion fra en aksel, der allerede arbejder under vekslende drejningsmoment.
Nominelle kile- og kilemål for almindelige akseldiametre, efter DIN 6885-serien. Bekræft altid i forhold til tegningen eller den gældende købsstandard.
Skaftdiameterområde (mm)
Nøglestørrelse b x h (mm)
Akselrilledybde t1 (mm)
Navrilledybde t2 (mm)
6 til 8
2 x 2
1.2
1.0
Over 8 til 10
3 x 3
1.8
1.4
Over 10 til 12
4 x 4
2.5
1.8
Over 12 til 17
5 x 5
3.0
2.3
Over 17 til 22
6 x 6
3.5
2.8
Over 22 til 30
8 x 7
4.0
3.3
Over 30 til 38
10 x 8
5.0
3.3
Over 38 til 44
12 x 8
5.0
3.3
Over 44 til 50
14 x 9
5.5
3.8
Over 50 til 58
16 x 10
6.0
4.3
Over 58 til 65
18 x 11
7.0
4.4
Over 65 til 75
20 x 12
7.5
4.9
Breddetolerancen er den del, der virkelig skal skrives på tegningen. Nøgler leveres normalt til h9, og pasformen bestemmes af de to riller. Akselrillen holdes normalt strammere end navrillen, fordi skader på akslen er langt dyrere at reparere. Hvor stram afhænger af, hvordan remskiven er samlet: en glidende pasform har brug for frigang for at blive skubbet på med hånden, mens en banket på eller prespasning kan være strammere, men bliver sværere at strippe under vedligeholdelse.
Hvorfor Fit Clearance betyder mere end nominel størrelse
En nominel 8 mm nøgle i en nominel 8 mm rille fortæller dig næsten intet om, hvordan samlingen vil opføre sig. Det, der betyder noget, er afstanden mellem nøgleflanken og rillevæggen efter bearbejdning. Når først denne frigang er stor nok til, at nøglen kan bevæge sig under belastning, begynder nøglen at vippe inde i spalten, hver gang momentet vender, og slitage på flankerne begynder.
Værdierne ovenfor er vejledende, brugt til at vise en tendens i stedet for at tjene som en måletabel. Kurven begynder næsten flad, hvilket betyder, at en lille mængde frigang i den snævre ende af området koster meget lidt levetid. Forbi kurvens knæ bliver faldet stejlere, så hver yderligere 0,02 mm frigang tager mere liv end den foregående stigning. Den praktiske læsning er, at det at løsne navrillen med en halv tolerancegrad for at gøre monteringen nemmere flytter drevet langs kurven, og hvor det lander har betydning. En let belastet transportørrulle, der kører i én retning, tåler en løsere pasform end en trykkemaskines hovedaksel, der konstant vender drejningsmomentet. Det er grunden til, at kilesporsbreddetolerancen hører hjemme på tegningen i stedet for i hænderne på maskinmesteren ved bænken.
Sådan svigter nøgleskiver under brug
Rækkefølgen af fejltilstande er bemærkelsesværdigt konsistent fra det ene anlæg til det næste, og det starter sjældent med, at nøglen knækker.
Denne rangordning afspejler, hvad nedrivninger i vedligeholdelsesværksteder oftest afslører, ikke hvad en laboratorieudmattelsesrig producerer. Frytning på nøgleflankerne sidder øverst, fordi det udvikler sig langsomt og næsten aldrig bemærkes under en rutinemæssig rund-rund-inspektion. Klipning og knæk i navhjørne er begivenheder, der følger efter det, for når pasformen er løsnet, koncentreres slagbelastningen i hjørnerne af slidsen. Deformation af akselrille ligger på fjerdepladsen og er den mindst velkomne opdagelse af alle, da et skaft med riller koster langt mere at udskifte end en nøgle. En remskive, der glider på sin aksel, er simpelthen den endelige tilstand, og på det tidspunkt bliver remtænderne også tygget. Lektionen er konsistent: de fleste fejl på remskiver kan spores tilbage til en løs pasform snarere end til utilstrækkelig materialestyrke.
Navmateriale ændrer nøglesporsgrænsen
Nøglen er næsten altid den hårdeste del, så i praksis begrænses belastningen af den blødere af de to riller. Det gør navmateriale til en direkte designbeslutning snarere end en kosmetisk.
Et aluminiumsnav opfører sig anderledes end støbejern eller stål, fordi rillen modstår nøglebelastningen gennem selve navmaterialets forskydningsstyrke. Et stålnav når omtrent det dobbelte af kapaciteten af gråt støbejern, og det hul forklarer, hvorfor tungt belastede drev sjældent bruger aluminiumsremskiver. Duktilt jern sidder mellem de to og er det kompromis, de fleste maskinbyggere slår sig på, når både omkostninger og styrke betyder noget. Sintrede metalnav er billige at producere, men scorer omkring halvfjerds på denne skala, som passer til små, let belastede remskiver frem for hoveddrivpositioner. Når en aluminiumsremskive ikke kan undgås, er den sædvanlige løsning at forlænge nøgleindgrebet eller flytte drejningsmomentbanen til et spændeelement i stedet for en nøgle. Vælg først navmaterialet til forskydningskapacitet, afvej derefter masse og pris i forhold til den basislinje.
Bearbejdningsmuligheder for navnøglegangen
Slidsen i navet kan fremstilles på flere måder, og valget ændrer både på den opnåelige nøjagtighed og økonomien i ordren. Sammenligningen nedenfor scorer to fælles produktionsruter mod hinanden på de kriterier, der faktisk afgør et tilbud.
Denne radarsammenligning scorer den samme hub-nøglebane, der er produceret af to forskellige processer, hvor hver akse er normaliseret fra nul til én. Bredningshastigheder høje med hensyn til dimensionsnøjagtighed, overfladefinish, skærehastighed og adgang til intern kilegang, fordi et enkelt gennemløb af et formværktøj producerer slidsen i én bevægelse. Dens svage punkt er lille batch-fleksibilitet, da selve brochen er lavet og slibet til en kombination af kilesporbredde og -dybde. Slotting opfører sig på den modsatte måde: værktøjsindgangsomkostninger er lavere, og et enkelt nav eller en kort batch er langt lettere at rumme, men processen er langsommere, og finishen er normalt et skridt bagud for broaching. Trådskæring og fræsning sidder mellem de to og er praktisk til reparationsarbejde, hvor det ikke giver mening at bestille en ny broch til den ene remskive. Beslutningen kommer normalt til volumen: Hvis den årlige produktion retfærdiggør værktøjet, er brækning den fornuftige standard, og under denne tærskel er slidsning eller trådskæring den mere realistiske rute.
Samling og inspektionstjekliste
De fleste kilesporsproblemer opstår i løbet af de ti minutter, det tager at genmontere en remskive. En kort sekvens af kontroller fjerner næsten alle af dem.
Mål bredden af akselrillen og navrillen med en skydelære eller boringsmåler, og sammenlign aflæsningerne med tolerancebåndet på tegningen i stedet for at bedømme pasformen efter følelse.
Tjek at nøglen sidder i den rigtige dybde i begge riller. Der skal være et lille mellemrum mellem toppen af nøglen og bunden af navrillen, aldrig en tæt kontakt.
Afgrat rillens kanter og fjern eventuelt omrullet metal. En enkelt hævet grat er nok til at vippe nøglen i slidsen.
Prøvemonter remskiven på en ren, tør aksel. Skåremærker på boringen eller skaftet betyder, at pasformen er for stram til den tilsigtede monteringsmetode.
Drej navet, så kilesporet flugter med akselrillen, før du skubber det på, og træk aldrig remskiven på plads med fastgørelsesskruen.
Spænd stilleskruen eller spændeelementet til det specificerede drejningsmoment, og kontroller derefter tandfasen igen mod remmen, hvis remskiven er en synkron type.
Kontroller radial runout igen efter de første driftstimer, og tilføj aflæsningen til rutinevedligeholdelsesjournalen.
En remskivekilebane er en umærkelig egenskab, en smal spalte i et stykke metal, men den bærer momentet og holder den vinkelposition, som hele drevet afhænger af. Giv den en defineret bredde- og dybdetolerance, vælg pasformen efter hvordan remskiven skal samles, og mål før montering i stedet for efter. En nøgleforbindelse, der er forberedt på den måde, bliver sjældent den første ting, der fejler på maskinen.
For hold, der udskifter en remskive eller designer et nyt drev, vil forsyningen af remskiven og remmen fra den samme leverandør holde boringen, kilesporet og tandstigningen på ét tegningsdatum. Jiangxi Kangqi Industrial fremstiller tandremme af gummi, PU-tandremme og matchende synkrone remskiver, med dimensionsoptegnelser tilgængelige sammen med testrapporterne, så navpasningen og tandprofilen afgøres sammen i stedet for i to separate samtaler.
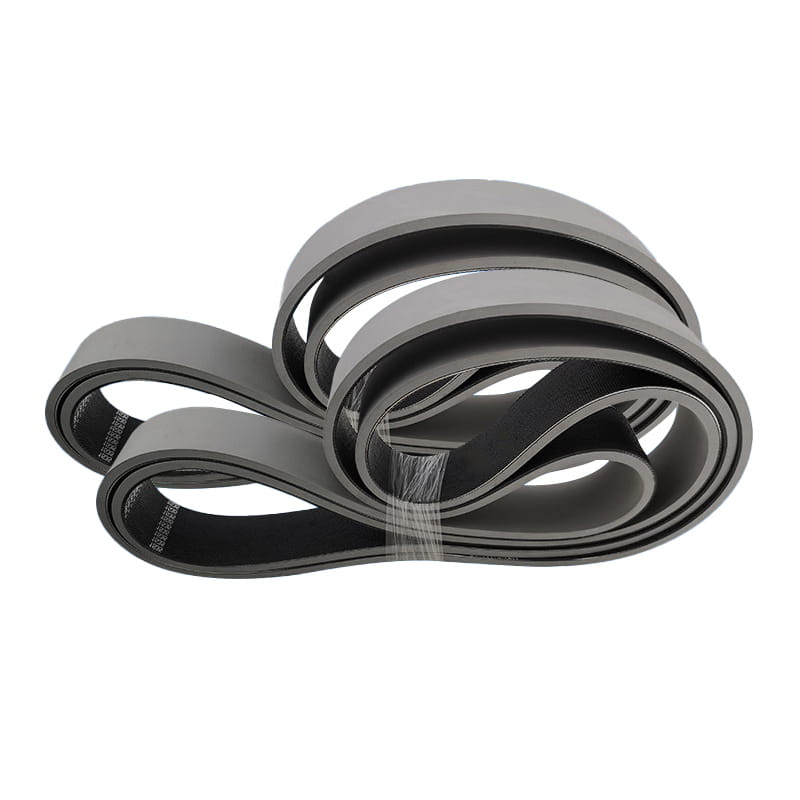
Transportbåndet er sammensat af overfladeklæber, kerne og laglim. Derudover kan der tilføjes et lag bufferdug til brugen af high drop impact for at gøre det mere slagfast.
Overfladeklæberen
Med naturgummi og syntetisk gummi som råmateriale og for at øge slidstyrke, revnebestandighed, ældningsmodstand og andre egenskaber har overfladeklæbemidlet forskellige egenskaber såsom slidstyrke, skæremodstand, varmebestandighed, flammebestandighed, koldbestandighed, syre- og alkaliresistens, olieresistens, statisk elektricitetsmodstand og så videre. Stoflags kerne
Stoflaget er sammensat af naturfibre eller kemiske fibre alene eller en kombination af de to, har samme kvalitet efter enkelttrinsbehandling ved en moden proces, og har god vedhæftning med gummi. Det klæbende lag
Klæbelaget er meget vigtigt for klæbekraften mellem lagene i kernen af transportbåndet, der gentagne gange bøjes. Specielt til højspændte transportbånd skal der anvendes et lag klæbemiddel med mindre knækspænding og mindre træthed på grund af indre belastninger.
Specifikationer og modeller kan tilpasses efter kundens krav med en tykkelse fra 2,0 mm til 8,0 mm.
Højhastigheds-, glatte og lavstrækkende transmissions- og transportsystemer, såsom tekstilmaskiner, træbearbejdningsmaskiner, slibemaskiner, billetautomater, grøntsagsskæremaskiner osv. Karakteristika: Høj hastighed og stabilitet, høj trækstyrke og lav forlængelse.
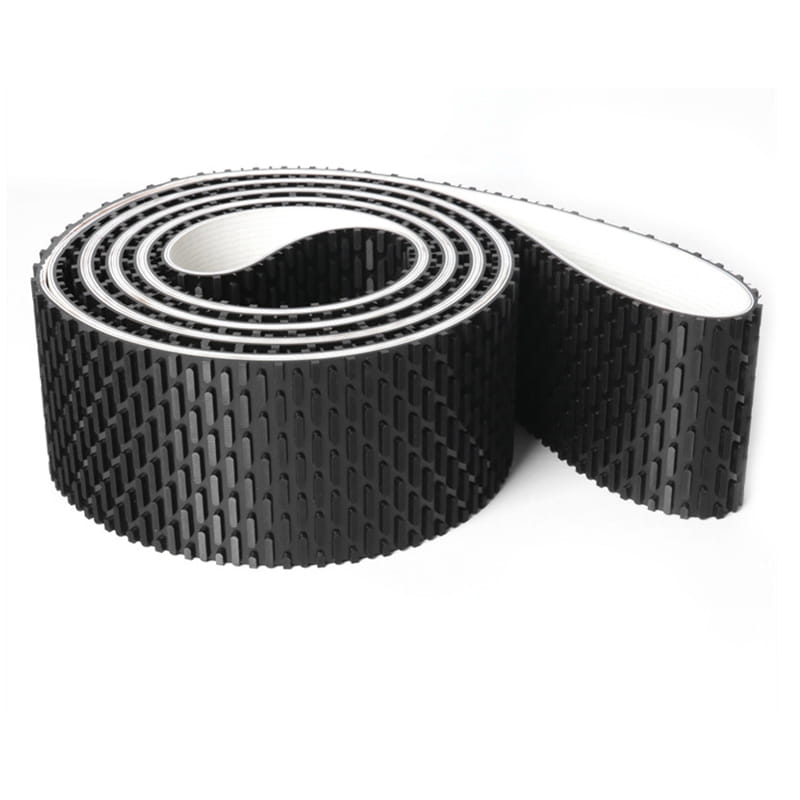
Sanitetsproduktindustri, glasmaskineri, tætningsmaskine mv. Karakteristika: Anti-klæbning, høj friktionskoefficient og modstandsdygtighed over for høje temperaturer.
Det sømløse gummibånd produceret af træbearbejdningsmaskiner kan bruges til at slibe, korrigere og trimme kernematerialer, høvle træplader, laminerede plader, plastlaminerede plader og andre maskiner og kan hjælpe overfladen med at blive perfekt bearbejdet og udvalgt.
Dens specielle teknologi ligger i fremstillingsmetoden og producerer den nødvendige størrelse ledfri rem. Vi kontrollerer ikke kun strengt kvaliteten, men insisterer også på at bruge importerede materialer for at få vores slibebånd til at yde bedre.
Alle dele af tykkelse og styrke er absolut ensartede.
Den har en god lineær drift.
Høj fleksibilitet kan bruges til små hjuldiametre.
Det kan opretholde fladhed og ikke-deformerbarhed under arbejdstryk.
Friktionskoefficienten mellem bunden af båndet og pladeoverfladen er meget lav.
Fordi båndets overfladelag er dækket af gummi, forbedres klæbeevnen, og transportbåndets stabilitet forbedres.
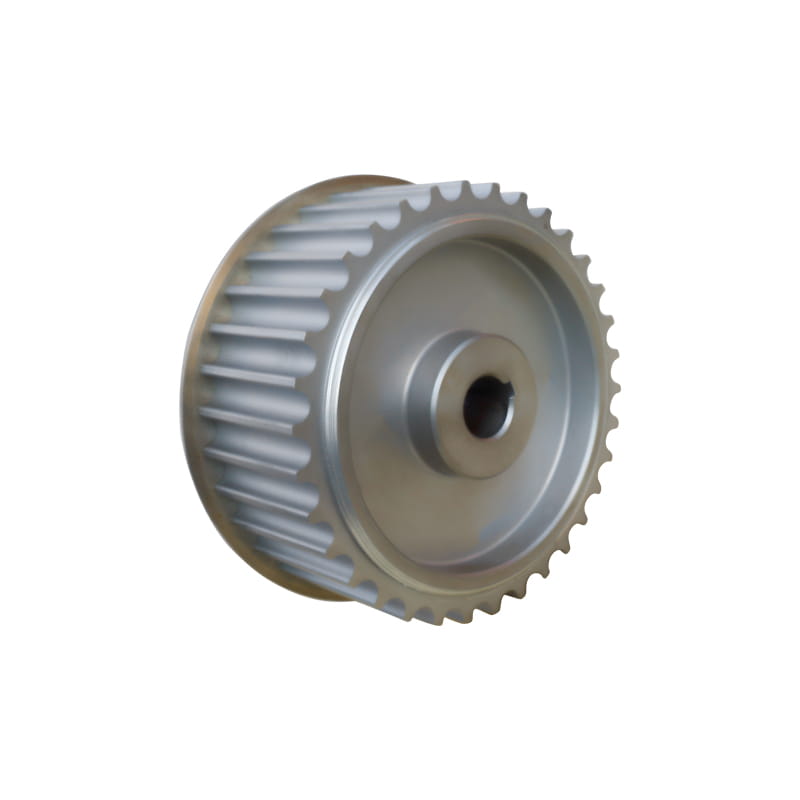
Anvend på hvert felt i det synkrondrevne enhedssystem. Karakteristika:
Sørg for koordinering med bæltet for at øge nøjagtigheden og levetiden for den drevne. I henhold til kundens krav kan tilpasning, optimal drevet løsning opdeles i 45# stål, aluminiumslegering, rustfrit stål, støbejern, nylon osv., i henhold til materialet.
Det er velegnet til udendørs transmissionsudstyr, transportudstyr, medicinsk udstyr, elektrisk værktøj, husholdningsapparater og sportsudstyr. Karakteristika:
1. Ribberemmens transmissionseffekt er 30 % højere end en almindelig kilerem, når pladsen er den samme.
2. Ribbebåndets transmissionssystem har en kompakt struktur, og under samme transmissionseffekt er pladsen optaget af
transmissionsanordningen er 25 % mindre end den almindelige kilerem.
3. Riffelremmen er tynd og fleksibel og er velegnet til transmission med en lille remskivediameter og højhastighedstransmission, med rem
hastighed op til 40m/s; Lille vibration, mindre varme og stabil drift.
4. Ribbebåndet er varmebestandigt, oliebestandigt og slidbestandigt, med lille forlængelse og lang levetid.