Når en vedligeholdelsesingeniør bestiller vulkaniseret gummitape, kan kartonen, der ankommer, rumme et hvilket som helst af tre meget forskellige produkter: en hærdet EPDM-strimmel til forsegling, en uhærdet splejsegummi, der hærder inde i en remsamling, eller en selvsammensmeltende tape, der smelter sammen under spænding. På en hylde ser de næsten identiske ud. På en maskine opfører de sig intet ens.
Den hurtigste måde at undgå et forkert køb på er først at beslutte, hvad tapen skal gøre: hærde på plads, forbliv fleksibel uden at hærde, eller form en færdig gummibarriere. Tykkelse, hårdhed, hærdetemperatur og holdbarhed følger alle af den enkelte beslutning.
Hvad vulkaniseret gummitape egentlig er
Vulkanisering er en proces, ikke et materiale. Gummiforbindelse opvarmes med svovl eller et peroxid, og polymerkæderne tværbindes til et tredimensionelt netværk. Resultatet genvinder sin form efter strækning, modstår permanent deformation og holder op med at flyde ved driftstemperatur.
Tape lavet af denne forbindelse når købere i to kommercielle stater. Hærdet tape er allerede vulkaniseret, så tværbindingerne er på plads, strimlen holder sin tykkelse, og den kan skæres, pakkes eller limes med det samme. Uhærdet tape, normalt kaldet splejsningsgummi eller bindegummi, kommer som en blød, klæbrig forbindelse, der stadig flyder. Det bliver kun til gummi, efter at brugeren påfører varme og tryk, typisk inde i en bæltepresse eller en vulkaniseringsklemme.
Denne skelnen forklarer de fleste feltfejl. En båndsplejsning, der kræver uhærdet tyggegummi, vil ikke holde, hvis en hærdet bånd erstattes, fordi en hærdet bånd ikke kan flyde ind i overfladeprofilen og tværbinde med båndlegemet. Den sidder oven på fugen og løfter sig i kanterne inden for få skift.
Hærdet og uhærdet tape sammenlignet
Hærdet og uhærdet vulkaniseret gummitape sammenlignet efter leveringstilstand, bindingsmetode, hærdeforhold og typisk brug. | Ejendom | Hærdet tape | Uhærdet splejsningsgummi |
| Oplys om levering | Tværbundet, tør og formstabil | Blød, klæbrig, flyder under tryk |
| Hvordan det binder | Klæbemiddel, fastspænding eller mekanisk fastgørelse | Tværbinder med underlaget under hærdning |
| Hærdningsforhold | Ingen påkrævet | Normalt 140 til 160 C med 1 til 2 bar tryk |
| Typisk brug | Forsegling, indpakning, isolering, foring | Transportbåndssplejsninger, kantreparation, fugefyldning |
| Holdbarhed | 2 til 5 år opbevaret køligt og mørkt | 3 til 6 måneder, forkortet kraftigt af varme |
| Håndtering | Kan strækkes, skæres og flyttes | Skal holde sig ren og må ikke være forstrakt |
| Fælles fiasko | Løftekanter, hvor overfladen er olieagtig | Vabler og hulrum, når presset eller tiden er kort |
Materialevalg betyder mere end ordet vulkaniseret
To tape kan både sælges som vulkaniseret gummi og stadig opføre sig forskelligt, fordi processen ikke siger noget om polymeren nedenunder. Basisgummiet bestemmer varmebestandighed, oliebestandighed og vejrlig.
- Naturgummi: høj elasticitet og rivestyrke, moderat varmebestandighed, en fælles base for splejsning af tyggegummi.
- EPDM: fremragende ozon-, vand- og vejrbestandighed, behagelig fra omkring minus 40 C til 120 C, men fattig på mineralolie.
- NBR: olie- og brændstofvalget til gearkasseområder, hydraulikrum og maskinværksteder.
- Neopren: afbalanceret vejr-, olie- og flammeadfærd til udendørs og generel industriel tætning.
- Silikone: ca. minus 60 C til 200 C, kemisk inert, ofte angivet, hvor høj varme eller fødevarekontakt er involveret.
Et praktisk eksempel gør pointen. En EPDM-tape monteret ved siden af en olieagtig opsamlingsremskive svulmer og mister styrke inden for få uger, mens en NBR-tape i samme position holder i årevis. Ingen mængde omhyggelig installation kompenserer for den forkerte polymer.
Hvor der bruges vulkaniseret gummitape
- Transportbåndsplejsning og nødreparation i marken
- Kabelsamling, ledningsbinding og elektrisk isolering
- Korrosionsbeskyttelse af rør, tank og sliske
- Reparation af gummibelægning i tragte, blandere og gylleledninger
- Rullebelægning og overfladeopbygning på slidte ruller
- Pakningsskæring og shimming, hvor der er behov for et blødt gummilag
- Bæltekantbeskyttelse på højhastighedsemballage og printlinjer
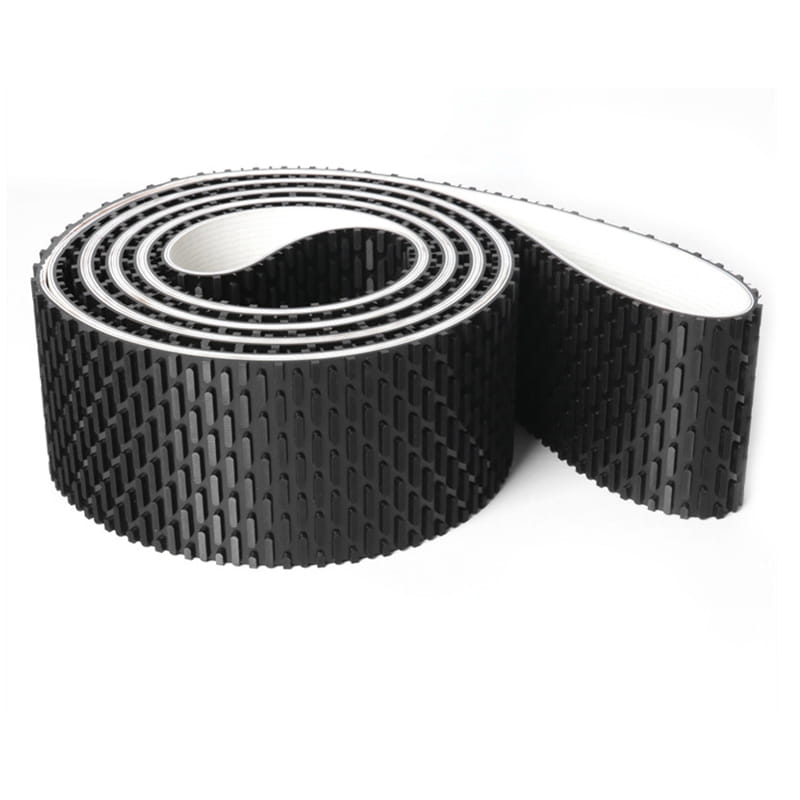
I de fleste af disse job er tapen en strimmel hærdet gummi, der beskytter eller forsegler, og kvalitetsspørgsmålet er blot, om det forbliver klæbet. I tanke, slisker og tragte er tapen ofte en midlertidig fix. Den permanente version er en fabriksbundet gummibeklædning, såsom et belagt gummibånd eller et foret panel, hvor gummilaget er vulkaniseret direkte på underlaget og ikke kan skrælles af med en skraber eller en gyllestrøm.
 Belagt gummibælte Produkter anbefales Se produkt →
Vulkaniseret gummitape i bæltesplejsning
Splejsning er der, hvor uhærdet tape får sin plads. En trinsplejsning åbner båndkroppen, lag for lag, ind i en trappe. Mellemrummet fyldes med uhærdet tyggegummi, lagene lægges tilbage, og samlingen presses og opvarmes, indtil tyggegummiet krydsbinder med det omgivende gummi. Finger splejsninger fungerer på samme måde på tyndere bælter ved at bruge sammenlåsende fingre i stedet for trin.
Hot Splejs eller Cold Bond
En varm splejsning kører typisk ved 145 til 155 C med et tryk på 1,5 til 2 bar, og opholdstiden er cirka et minut pr. millimeter båndtykkelse plus rampetid. Et 10 mm bælte har derfor brug for omkring 12 til 15 minutter ved temperatur, ikke de tre eller fire minutter et utålmodigt mandskab nogle gange tillader. En kold binding bruger i stedet en todelt klæber, der opnår håndteringsstyrke på cirka 30 minutter og fuld styrke på 24 timer. Kolde bindinger er praktiske, men de er afhængige af vedhæftning snarere end et kontinuerligt gumminetværk.
 Gummi transportbånd Produkter anbefales Se produkt →
Den samme kur-disciplin gælder for selve bæltet. Gummibånd under konstant belastning kan strækkes eller deformeres når varme, spændinger og forskydning får lov at samle sig. Tapereparationer holder kun, hvis bæltet nedenunder stadig er formstabilt, og remskivens justering er blevet rettet. Princippet gælder ligeledes for synkrone gummibånd , hvor et led eller et plaster, der ændrer tandprofilen, vil beskadige remskiven inden for få dage.
Specifikationer, der skal bekræftes før bestilling
Typiske specifikationsområder for vulkaniseret gummitape og årsagen til, at hver værdi er vigtig under brug. | Parameter | Typisk rækkevidde | Hvorfor det betyder noget |
| Tykkelse | 0,5 til 5 mm, ofte plus eller minus 0,1 mm | Fugetykkelse og frigang inde i pressen |
| Bredde | 10 til 500 mm | Dækning pr. gennemløb og spild i kanterne |
| Hårdhed | 40 til 80 Shore A | Hvor langt båndet tilpasser sig en ru overflade |
| Trækstyrke | 5 til 25 MPa | Modstand mod rivning under spænding |
| Forlængelse ved brud | 200 til 600 procent | Evne til at følge et buet eller bøjet led |
| Servicetemperatur | minus 60 til 200 C afhængig af polymer | Forsegl livet på varme eller kølede linjer |
| Dielektrisk styrke | 15 til 25 kV pr. mm | Isolationsværdi i kabel- og koblingsværker |
| Kursplan | 140 til 160 C i 5 til 15 minutter | Endelig styrke af en varm splejsning |
| Holdbarhed | 3 til 6 måneder uhærdet, 2 til 5 år hærdet | Lagerplanlægning og skrotkontrol |
Udvælgelsestjekliste
- Bekræft, om samlingen skal hærde og tværbinde eller kun tætne.
- Tilpas polymeren til væsken, temperaturen og ozoneksponeringen.
- Mål fugedybden før du vælger tykkelse, ikke efter.
- Bed om kurplanen skriftligt, inklusive pres og opholdstid.
- Tjek holdbarhedsdatoen, ikke kun batchnummeret.
- Anmod om tal for trækstyrke og hårdhed på certifikatet i stedet for et karakternavn alene.
- Køb en kort længde og kør en testsplejsning, før du forpligter dig til en fuld rulle.
Opbevaring og håndtering
- Hold uhærdet tyggegummi mellem 5 og 25 C, i sin originale indpakning, væk fra sollys, ozonkilder og elektriske motorer.
- Stabel aldrig tunge ruller oven på uhærdet tape; det koldtflyder og deformeres ud af tolerance.
- Rengør underlaget med et opløsningsmiddelfrit rengøringsmiddel. Opløsningsmiddelrester blokerer tværbinding og forårsager blærer.
- Skær med en skarp klinge. Ujævne kanter fanger luft og skaber hulrum i den færdige samling.
- Opbevar hærdet tape fladt og væk fra direkte sol. Det holder meget længere end tyggegummi, men det hærder stadig med alderen.
Tape er en lille linjepost på en lang stykliste, og det er sjældent grunden til, at et projekt stopper. Det er dog en hyppig årsag til, at et bælt svigter tre uger efter en reparation, hvorfor specifikationen fortjener samme opmærksomhed som selve bæltet.
For købere, der arbejder på tværs af flere maskintyper, hjælper det at hente tape og bælter fra en leverandør, der også forstår den hardware, den sidder på. En producent, der producerer synkrone gummiremme, flade bånd, transportbånd, ribberemme, slibebånd, kileremme, silikoneremme og matchende remskiver vil normalt offentliggøre data om hårdhed, trækstyrke og hærdning for de gummiblandinger, den bruger, sammen med testrapporter og fabriksdokumentation. Skræddersyet arbejde er en del af det billede: forme med lang stigning på op til 8600 mm, ikke-standardbredder og specialbyggede emner såsom bånd til skæring, beskydning eller fiskeforarbejdningslinjer, hvor et standardkatalognummer ikke findes. Når tapen og bæltet kommer fra den samme tekniske kilde, forbliver hærdningsskemaet, hårdheden og polymertypen konsekvente fra den første prøve til den tiende genbestilling, og reparationen varer så længe, som den skal.
 Specielt behandlingsbælte Produkter anbefales Se produkt →